
হেভি ডিউটি হাইড্রোলিক শিয়ারিং মেশিন: ক্ষমতা, প্রকার এবং ক্রয় নির্দেশিকা
সরঞ্জাম নির্বাচন · প্লেট ফ্যাব্রিকেশন
হেভি-ডিউটি হাইড্রোলিক শিয়ারিং মেশিন: পুরু প্লেটের জন্য নির্মিত
টনেজ পরিসংখ্যান আপনাকে ফ্রেমের কঠোরতা, রেক জ্যামিতি এবং ব্লেড-গ্যাপ নিয়ন্ত্রণের চেয়ে কম বলে। আপনি কয়েক দশক ধরে চালাতে পারেন এমন একটি মেশিন থেকে একটি হালকা-শুল্ক শিয়ারকে আলাদা করে তা এখানে।
একটি ওয়ার্কশপ যা 16 মিমি হালকা ইস্পাত প্লেটের জন্য একটি চুক্তিতে নেয় তা দ্রুত শিখে যায়। 6 মিমি শীট পরিচালনা করা সুইং বিম শিয়ারটি বকবক করতে শুরু করে, কাটা প্রান্তটি ঘূর্ণায়মান হয় এবং ব্লেডটি প্রতিটি প্লেটকে কিছুটা ট্র্যাপিজয়েডাল করার জন্য যথেষ্ট বিচ্যুত হয়। মেশিন ভাঙা হয় না; এটি এমন একটি কাজ করছে যার স্থাপত্য কখনই ডিজাইন করা হয়নি। ঠিক এই ধরনের কাজের জন্য একটি হেভি ডিউটি হাইড্রোলিক শিয়ারিং মেশিন তৈরি করা হয়েছে — মোটামুটি 10 মিমি থেকে 25 মিমি পর্যন্ত এবং তারও বেশি প্লেটের পুরুত্ব - এবং কেনার সিদ্ধান্তটি মূল্য তালিকার সাথে নয়, আপনার প্রতিদিনের কাটা উপাদান দিয়ে শুরু হওয়া উচিত।
কি আসলে একটি শিয়ারিং মেশিনকে "ভারী দায়িত্ব" করে তোলে
শব্দগুচ্ছটি হালকা মেশিনের সাথে দ্রুত সংযুক্ত হয়ে যায়, তাই এটি স্টিকারের পরিবর্তে ইঞ্জিনিয়ারিং দেখতে সাহায্য করে। চারটি উপাদান একটি অতিরিক্ত আত্মবিশ্বাসী শীট মেটাল মেশিন থেকে একটি প্রকৃত প্লেট শিয়ারকে আলাদা করে।
ফ্রেমের গঠন। মোটা প্লেট কাটা বড় সাইডওয়ে বাহিনীকে নিচের ব্লেড, বিছানা এবং পাশের ফ্রেমে ঠেলে দেয়। হেভি ডিউটি কাঁচি একটি সেটআপে মেশিনযুক্ত প্রি-স্ট্রেসড, অল-ওয়েল্ডেড স্টিল ফ্রেম ব্যবহার করে, তাই ব্লেড সমর্থন বছরের পর বছর ধরে সমান্তরাল থাকে। ফ্রেমের ওজন একটি ভ্যানিটি নম্বর নয়; এটি একটি ধ্রুবক কাটা রেখা এবং একটি ফ্রেমের মধ্যে পার্থক্য যা একটি অগভীর চাপে ফ্লেক্স করে।
ব্লেড গতি এবং রেক. উপরের ব্লেডটি ঝুঁকে থাকে তাই একটি সময়ে শুধুমাত্র একটি ছোট অংশ জড়িত থাকে। লাইটার মেশিন রেক কোণ স্থির রাখা; হেভি ডিউটি মডেল আপনাকে এটি সামঞ্জস্য করতে দেয়। একটি উচ্চতর রেক পুরু প্লেটে কাটার শক্তি হ্রাস করে, যখন একটি নিম্ন রেক পাতলা শীটের প্রান্তগুলিকে বর্গাকার রাখে - একটি আধুনিক শিয়ারে সবচেয়ে কম আলোচিত এবং সবচেয়ে দরকারী নিয়ন্ত্রণগুলির মধ্যে একটি।
হাইড্রোলিক হোল্ড-ডাউনস। 10 মিমি-এর উপরে প্লেটটি স্ট্রোকের সময় উত্তোলনের জন্য যথেষ্ট শক্ত এবং যখন এটি উত্তোলন করে, কাটাটি ঘুরে যায়। একাধিক হাইড্রোলিক ক্ল্যাম্পিং সিলিন্ডার পুরো চক্রের মাধ্যমে টেবিলের বিপরীতে কাজ চাপে এবং তাদের ক্ল্যাম্পিং বল মূল সিলিন্ডার টনেজের মতোই নির্ধারক।
ব্লেড-গ্যাপ নিয়ন্ত্রণ। উপরের এবং নীচের ব্লেডের মধ্যে ফাঁক বুর আকার এবং প্রান্ত সোজাতা নির্ধারণ করে। হেভি ডিউটি মেশিনগুলি শিমস এবং অনুমানের উপর নির্ভর করার পরিবর্তে একটি সুনির্দিষ্ট, সামঞ্জস্যযোগ্য ব্যবধান অফার করে - সাধারণত উপাদান পুরুত্বের 5 থেকে 10 শতাংশ। হাইড্রোলিক সার্কিট যা এটি সবগুলি চালিত করে তাও ঘনিষ্ঠ মনোযোগের দাবি রাখে; যেভাবে চাপ তৈরি হয়, সিলিন্ডারগুলিকে সিঙ্ক্রোনাইজ করে এবং স্ট্রোকের মধ্যে পুনরুদ্ধার করে তা সংজ্ঞায়িত করে যে একটি ব্যস্ত শিফটে মেশিনটি কেমন অনুভব করে। দ একটি CNC শিয়ারিং মেশিনে হাইড্রোলিক সিস্টেমের প্রযুক্তিগত বৈশিষ্ট্য আরও বিস্তারিতভাবে এটি ব্যাখ্যা করুন।
একটি ভারী দায়িত্ব শিয়ার শিফটের দ্বিতীয়ার্ধে তার নাম অর্জন করে, যখন ফ্রেমটি গরম হয়ে যায়, তেলটি অপারেটিং তাপমাত্রায় পৌঁছে যায় এবং ব্লেডটি এখনও সকালের প্রথম কাটার মতো একই কোণে প্লেটের সাথে মিলিত হয়।
গিলোটিন বা সুইং বিম: ভিন্ন কাজের জন্য দুটি আর্কিটেকচার
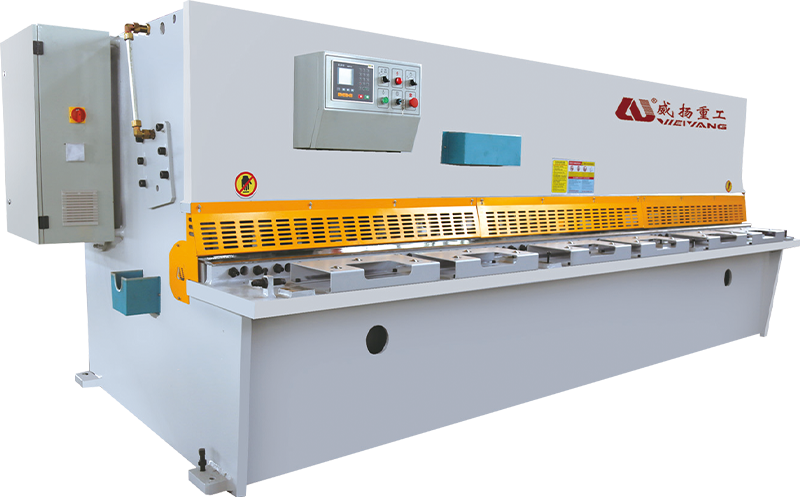
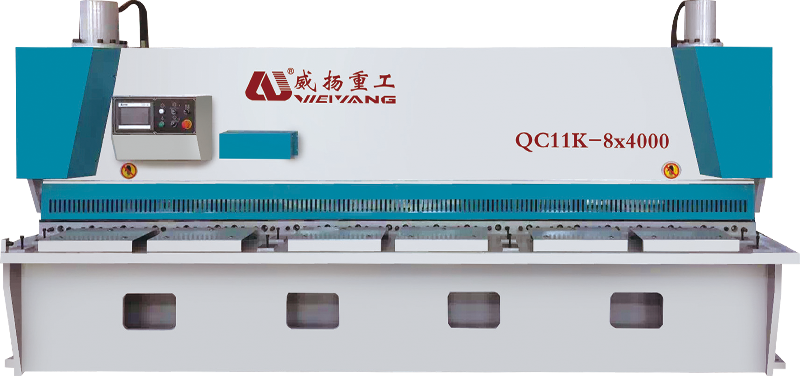
বেশিরভাগ ভারী শুল্ক হাইড্রোলিক শিয়ার দুটি শিবিরের একটিতে পড়ে। একটি হাইড্রোলিক গিলোটিন - যাকে প্রায়শই একটি গেট শিয়ার বলা হয় - ব্লেডটিকে একটি সোজা উল্লম্ব পথে নিচে নিয়ে যায়। একটি সুইং বিম শিয়ার পিভটিং বাহুতে উপরের ব্লেডকে মাউন্ট করে, তাই এটি স্ট্রোকের সময় একটি সামান্য চাপ অনুসরণ করে। উভয় প্রকার সর্বজনীনভাবে ভাল নয়; সিদ্ধান্তটি আপনার দোকানে প্রাধান্যকারী বেধ পরিসরের উপর নির্ভর করে।
যেহেতু গিলোটিন ব্লেড টেবিলের ঋজু থাকে, এটি পুরু উপাদানে পরিষ্কার, আরও অনুমানযোগ্য কাট তৈরি করে এবং জ্যামিতি বারবার ভারী স্ট্রোকের অধীনে ধরে রাখে। এটি 13 থেকে 25 মিমি প্লেট, স্ট্রাকচারাল স্টিলের কাজ এবং যেকোন অপারেশনের জন্য নির্দিষ্ট করা আর্কিটেকচার যেখানে সাইকেলের গতির চেয়ে প্রান্তের গুণমান বেশি গুরুত্বপূর্ণ। মেশিনটি ভারী, শারীরিকভাবে বড় এবং ইনস্টল করার জন্য আরও ব্যয়বহুল — তবে সেই ওজন প্রতিটি কাটে আপনার জন্য কাজ করছে।
সুইং বিম শিয়ার, বিপরীতে, কম চলমান অংশ এবং একটি অনেক ছোট পায়ের ছাপ আছে। তারা পাতলা এবং মাঝারি শীটে দ্রুত সাইকেল চালায়, যা তাদের প্রায় 10 বা 12 মিমি পর্যন্ত কাটা উৎপাদনের দোকানগুলির জন্য একটি প্রাকৃতিক উপযুক্ত করে তোলে। ব্লেড পাথ একটি প্রকৃত উল্লম্ব রেখার পরিবর্তে একটি চাপ, তাই খুব পুরু প্লেটের প্রান্তের জ্যামিতিটি সামান্য কম ক্ষমাশীল। যদি আপনার পুরুত্বের পরিসীমা খুব কমই 12 মিমি-এর বেশি হয়, তাহলে একটি সু-নির্মিত হেভি ডিউটি সুইং বিম শিয়ার আপনার প্রয়োজন হতে পারে।
| বিবেচনা | গিলোটিন (গেট শিয়ার) | সুইং মরীচি শিয়ার |
|---|---|---|
| ব্লেড পথ | সোজা উল্লম্ব গতি | পিভোটিং আর্ক |
| সাধারণ ভারী শুল্ক পরিসীমা | 13-25 মিমি এবং তার বেশি | 4-13 মিমি |
| পুরু প্লেটে প্রান্ত গুণমান | চমৎকার, স্থিতিশীল | প্রায় 10-12 মিমি পর্যন্ত ভাল |
| ফ্রেম এবং পদচিহ্ন | ভারী, বড় | কমপ্যাক্ট, লাইটার |
| সবচেয়ে উপযুক্ত | স্ট্রাকচারাল স্টিল, প্লেট ফ্যাব্রিকেশন | শীট ধাতু, হালকা এবং মাঝারি উত্পাদন |
| হাইড্রোলিক জটিলতা | আরও সিলিন্ডার, গভীর বিছানা | সহজ সার্কিট |
স্পেসিফিকেশন যা ঠিক করে যে মেশিনটি স্থায়ী হবে কিনা
"20 mm × 2500 mm" হিসাবে বিজ্ঞাপিত একটি মেশিন এখনও ক্রমাগত কাজ করতে ব্যর্থ হতে পারে, কারণ নেমপ্লেট একটি আদর্শ কাট বর্ণনা করে, এর পিছনের মার্জিন নয়। ভারী শুল্ক হাইড্রোলিক শিয়ার তুলনা করার সময়, নিম্নলিখিত সংখ্যা এবং প্রক্রিয়া পরীক্ষা করুন।
- কাটিং বেধ এবং দৈর্ঘ্য. রেটিংটি আপনার সবচেয়ে সাধারণ উপাদানের সাথে মিলিয়ে নিন, মাঝে মাঝে পুরু প্লেটের সাথে নয়। একটি 16×2500 মেশিন এমন একটি দোকানকে পরিবেশন করে যা 10-16 মিমি প্লেটে থাকে একটি বড় আকারের 25×3000 এর চেয়ে অনেক ভালো যা বেশিরভাগ 10 মিমিতে চলে।
- রেক কোণ পরিসীমা। পরিবর্তনশীল রেক, সাধারণত প্রায় 0.5° থেকে 2.5°, আপনাকে পাতলা শীটগুলির জন্য রেকটি কমাতে এবং ভারী প্লেটের জন্য এটিকে বাড়াতে দেয় — এটি মেশিনের দরকারী পরিসরকে যথেষ্ট প্রশস্ত করে।
- ব্লেড-গ্যাপ সমন্বয়। স্বতন্ত্র, পরিষ্কার রিডআউট সহ মাইক্রো-অ্যাডজাস্টেবল সেটিংস মানে দ্রুত পরিবর্তন ও ব্যাচ থেকে ব্যাচ পর্যন্ত সামঞ্জস্যপূর্ণ বুর নিয়ন্ত্রণ।
- প্রতি মিনিটে স্ট্রোক। হেভি ডিউটি মেশিন সাধারণত প্রতি মিনিটে 8 থেকে 20 স্ট্রোক চালায়। প্রকৃত থ্রুপুট হেডলাইন নম্বরের চেয়ে দৈর্ঘ্য এবং প্লেটের বেধ কাটার উপর বেশি নির্ভর করে।
- মোটর শক্তি এবং জলবাহী চাপ. মোটর রেটিং এবং সিস্টেমের কাজের চাপ যাচাই করুন, এবং নিশ্চিত করুন যে তেল কুলারটি মাঝে মাঝে অপারেশনের পরিবর্তে ক্রমাগত জন্য মাপ করা হয়েছে।
- ব্যাক গেজ পরিসীমা। প্রায় ±0.5 মিমি পুনরাবৃত্তির নির্ভুলতা সহ একটি প্রোগ্রামেবল ব্যাক গেজ একটি ম্যানুয়াল শিয়ারকে একটি উত্পাদন কাটিং স্টেশনে পরিণত করে।
- ফলক উপাদান এবং প্রান্ত. চারটি ব্যবহারযোগ্য কাটিয়া প্রান্ত সহ মানসম্পন্ন ব্লেডগুলি টুলিং খরচ কমায় এবং অনুমানযোগ্য পরিধান জীবন দেয়।
বিবৃত এবং ক্রমাগত ক্ষমতার মধ্যে ব্যবধান দেখুন। 25 মিমি হালকা স্টিলের জন্য একটি শিয়ার 20 মিমি প্লেটে শক্ত সহনশীলতা ধরে রাখবে না যদি এটি বিরতি ছাড়াই আট ঘণ্টার শিফট চালায়। আপনি স্বাক্ষর করার আগে ফ্রেমের ওজন, তেল ঠান্ডা করার ক্ষমতা এবং প্রস্তাবিত শুল্ক চক্রের জন্য জিজ্ঞাসা করুন।
একটি বাস্তবসম্মত গ্রহণযোগ্যতা পরীক্ষা: বিছানার পুরো দৈর্ঘ্য জুড়ে 20 মিমি হালকা ইস্পাত কাটুন, প্রান্তের সোজাতা এবং বুরের উচ্চতা পরিমাপ করুন, কমপক্ষে পঞ্চাশ বার পুনরাবৃত্তি করুন এবং দৌড়ের মাধ্যমে জলবাহী তেলের তাপমাত্রা দেখুন। পরীক্ষার দ্বিতীয়ার্ধে স্থিতিশীল জ্যামিতি যেকোনো ব্রোশার বক্ররেখার চেয়ে বেশি প্রমাণ করে।
যেখানে হেভি ডিউটি হাইড্রোলিক শিয়ার তাদের রাখা উপার্জন করে
একবার মেশিনটি উপাদানটি পরিচালনা করতে পারে, আসল প্রশ্ন হল এটি সামগ্রিক উত্পাদন লাইনের জন্য কী করে। যন্ত্রপাতি তৈরিতে, ভারী কাঁচি ফ্রেম প্লেট, বেস প্লেট এবং কাঠামোগত উপাদানগুলিকে ব্যাচের পরিমাণে কেটে দেয় - একটি প্যাটার্ন যা বারবার দেখা যায় যন্ত্রপাতি শিল্প কেস স্টাডি . ইস্পাত পরিষেবা কেন্দ্রগুলি একই মেশিন ব্যবহার করে প্লেটকে বিক্রয়যোগ্য ফাঁকা জায়গায় প্রক্রিয়াকরণ করে, যখন ধাতব উদ্ভিদগুলি সরাসরি প্লেট প্রস্তুতির লাইনে কাঁচি রাখে।
এয়ারক্রাফ্ট ফ্যাব্রিকেটররা অ্যালুমিনিয়াম এবং উচ্চ-শক্তির অ্যালয় থেকে কাঠামোগত ফাঁকাগুলি কাটায়, যেখানে সামঞ্জস্যপূর্ণ প্রান্তের গুণমান যন্ত্রের সময়কে হ্রাস করে। এমনকি স্টেইনলেস স্টিলের আসবাবপত্র, বৈদ্যুতিক ঘের এবং স্থাপত্য ধাতুর কাজগুলি ভাঁজ এবং ঢালাইয়ের আগে একটি সত্যিকারের বর্গাকার প্রান্তের উপর নির্ভর করে। এই প্রতিটি সেটিংসে, হেভি ডিউটি শিয়ার সাধারণত একটি প্লেটকে একটি সুনির্দিষ্ট খালিতে পরিণত করার দ্রুততম উপায় - যদি সেই নির্দিষ্ট উপাদানের জন্য ব্লেড, হোল্ড-ডাউন এবং রেক কোণ সেট করা থাকে।
একটি ভারী দায়িত্ব শিয়ার ভালভাবে চালানো: ফাঁক, রেক এবং রক্ষণাবেক্ষণ
সঠিক মেশিন কেনা শুধুমাত্র প্রথম ধাপ; দৈনিক সেটিংস নির্ধারণ করে যে অংশগুলি দেখতে কতটা ভাল। হালকা ইস্পাতের জন্য, ব্লেডের ব্যবধানটি প্লেটের পুরুত্বের প্রায় 5 থেকে 10 শতাংশ থেকে শুরু হওয়া উচিত — 10 মিমি প্লেটে মোটামুটি 0.8 মিমি — তারপর বুরের দিক এবং প্রান্তের অবস্থা অনুযায়ী সূক্ষ্ম-সুরক্ষিত হতে হবে। পরিষ্কারভাবে কাটার সময় রেকের কোণ যতটা সম্ভব কম রাখুন: উচ্চ রেক কাটার শক্তি কমায়, তবে এটি পাতলা শীটের প্রান্তগুলিকে আরও বিকৃত করে।
থাম্বের ব্লেড ফাঁক নিয়ম. আঁটসাঁট শুরু করুন এবং কাটার সাথে বরটি অভিন্ন না হওয়া পর্যন্ত ফাঁকটি সামান্য খুলুন। পূর্ণ দৈর্ঘ্য বরাবর একটি সামঞ্জস্যপূর্ণ burr একটি ঠান্ডা মেশিনে একটি মাইক্রোমিটার পড়ার চেয়ে একটি ভাল দৈনিক সূচক।
হাইড্রোলিক তেলের গুণমান ক্রমাগত মনোযোগের দাবি রাখে। একটি ভারী শিয়ার দীর্ঘ শিফটে তার সার্কিটকে তাপমাত্রায় ঠেলে দেয়; অতিরিক্ত উত্তপ্ত তেল সান্দ্রতা হারায়, কাটা অসমান হয়ে যায় এবং দ্রুত বয়স বন্ধ করে দেয়। একটি নির্দিষ্ট সময়সূচীতে তেলের স্তর, পরিস্রাবণ এবং অপারেটিং তাপমাত্রা পরীক্ষা করুন, যখন কোনও সমস্যা দেখা দেয় তখন নয়।
নিরাপত্তা উৎপাদন পরিকল্পনার অংশ। এই মেশিনগুলি হাইড্রোলিক অ্যাকুমুলেটরে প্রচুর শক্তি সঞ্চয় করে। সামনে এবং পিছনের গার্ড, দুই-হাত অপারেশন এবং ইন্টারলকড কন্ট্রোলগুলি মানক হওয়া উচিত এবং ব্লেড বা ফ্রেম রক্ষণাবেক্ষণ অবশ্যই সর্বদা হাইড্রলিক্স লক আউট এবং ব্লেড সমর্থিত দিয়ে শুরু করা উচিত।
একটি হেভি ডিউটি হাইড্রোলিক শিয়ারিং মেশিন বেছে নেওয়ার ফলে আপনি আসলে যে প্লেট পুরুত্বটি প্রক্রিয়া করেন তার সাথে আর্কিটেকচারের সাথে মেলে। ফ্রেমের দৃঢ়তা, পরিবর্তনশীল রেক, হাইড্রোলিক হোল্ড-ডাউন ফোর্স এবং ব্লেড-গ্যাপ নিয়ন্ত্রণ একটি আকর্ষণীয় নেমপ্লেটের চেয়ে অনেক বেশি। আপনার সবচেয়ে মোটা নিয়মিত উপাদান দিয়ে শুরু করুন, এটিতে একটি গ্রহণযোগ্যতা পরীক্ষা চালান এবং এক ঘন্টা ক্রমাগত কাটার পরে মেশিনটি কীভাবে আচরণ করে তার প্রতি গভীর মনোযোগ দিন। এটি করুন, এবং শিয়ারটি নিঃশব্দে মেঝেতে সবচেয়ে নির্ভরযোগ্য মেশিনগুলির মধ্যে একটি হয়ে উঠবে৷
সম্পর্কিত পণ্য
-
 +86-13813747229
-
 [email protected]
-
 নং 22 হাইফাং এভিনিউ, চেংডং টাউন, হাইআন সিটি, জিয়াংসু প্রদেশ, চীন।
কপিরাইট © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. সর্বস্বত্ব সংরক্ষিত।
