
স্বয়ংক্রিয় হাইড্রোলিক শিয়ারিং মেশিন: প্রকার, চশমা এবং নির্বাচন নির্দেশিকা
সেই স্থানান্তরটি সবচেয়ে গুরুত্বপূর্ণ যেখানে শিয়ারিং একটি প্রোডাকশন লাইনের সামনে বসে — মেশিনারি তৈরি, ধাতুবিদ্যার কাজ, এভিয়েশন শিট-মেটাল শপ এবং হালকা-শিল্প গঠন বিভাগগুলিতে। বেশিরভাগ ক্রেতার জন্য ব্যবহারিক প্রশ্ন হল অটোমেশন সাহায্য করে কিনা; এটা হল কোন মেশিন লেআউট, স্পেসিফিকেশন সেট, এবং কন্ট্রোল প্যাকেজ তারা আসলে কাটা উপাদান ফিট করে.
কিভাবে একটি স্বয়ংক্রিয় হাইড্রোলিক শিয়ার আসলে কাজ করে
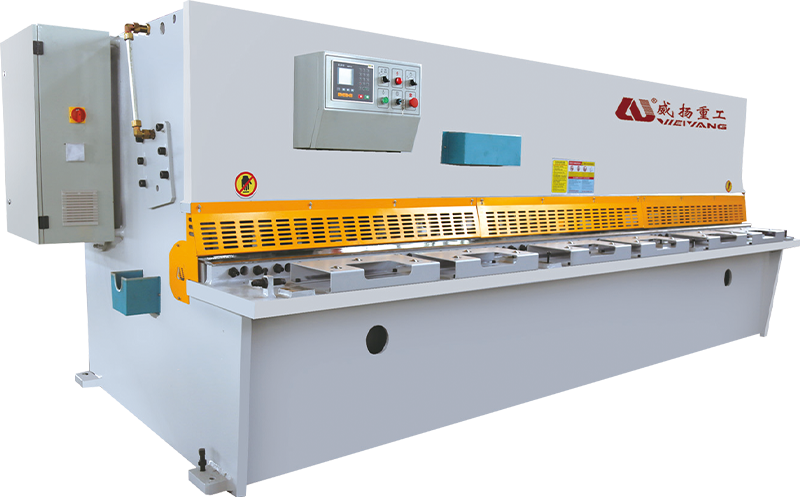
কাজের নীতি সোজা। হাইড্রোলিক সিলিন্ডারগুলি উপরের রশ্মিকে নীচে নিয়ে যায় এবং সেই রশ্মির উপর লাগানো ব্লেডটি একটি নির্দিষ্ট নিম্ন ব্লেড অতিক্রম করে, যা কাটিয়া লাইন বরাবর একটি পরিষ্কার বিচ্ছেদ তৈরি করে। কাটিং ফোর্স ফ্লাইহুইল মোমেন্টামের পরিবর্তে তেলের চাপ থেকে আসে, যে কারণে একটি হাইড্রোলিক শিয়ার স্ট্রোকের নীচের দিকেও নিয়ন্ত্রণযোগ্য থাকে।
স্বয়ংক্রিয় অংশ নিয়ন্ত্রণ সম্পর্কে. একটি CNC কন্ট্রোলার ব্যাক গেজ অবস্থান করে, বিম স্ট্রোক করে এবং একটি সঞ্চিত প্রোগ্রাম থেকে ব্লেড ক্লিয়ারেন্স এবং রেক অ্যাঙ্গেল সামঞ্জস্য করে। একটি ম্যানুয়াল শিয়ারে, এগুলির প্রতিটি একটি পৃথক সেটআপ কাজ। একটি স্বয়ংক্রিয় মেশিনে, অপারেটর একটি প্রোগ্রাম নির্বাচন করে এবং মেশিন নিজেকে প্রস্তুত করে। জলবাহী সিস্টেম ফলক হিসাবে অনেক মনোযোগ প্রাপ্য, কারণ একটি CNC শিয়ারিং মেশিনে হাইড্রোলিক সিস্টেমের প্রযুক্তিগত আচরণ চক্র গতি, কাট গুণমান এবং দীর্ঘমেয়াদী নির্ভরযোগ্যতাকে সরাসরি প্রভাবিত করে।
গিলোটিন বা সুইং বিম: প্রথমে লেআউট বেছে নিন
স্বয়ংক্রিয় হাইড্রোলিক কাঁচি দুটি প্রধান যান্ত্রিক বিন্যাসের চারপাশে তৈরি করা হয় এবং সেগুলি বিনিময়যোগ্য নয়। প্রতিটি লেআউট একটি ভিন্ন উৎপাদন প্রোফাইলের জন্য উপযুক্ত।
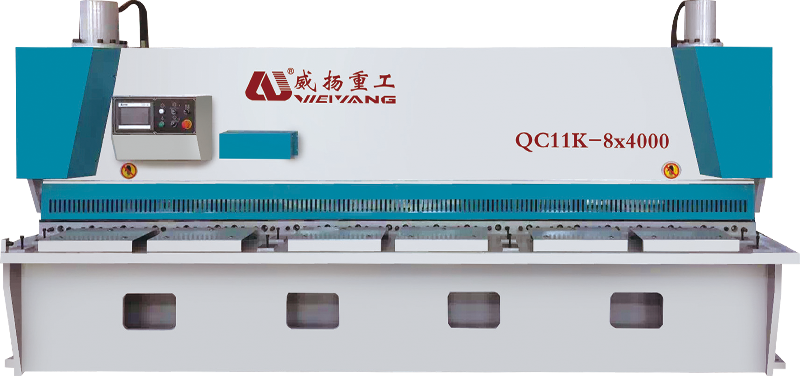
- গিলোটিন (গেট) কাঁচি উপরের ব্লেডটি সোজা নীচে সরান, নীচের ব্লেডের সমান্তরাল। অনমনীয় ফ্রেমটি বিচ্যুতি প্রতিরোধ করে, ব্লেডের পথটি ঋজু থাকে এবং মেশিনটি ভারী প্লেটে আরও ভাল প্রান্ত নির্ভুলতা ধারণ করে। এই লেআউটটি বেছে নিন যখন আপনার সাধারণ উপাদান 10 মিমি-এর উপরে চলে বা যখন বর্গাকার, সোজা কাটা প্রান্তগুলি একটি কঠিন প্রয়োজন হয়।
- সুইং মরীচি কাঁচি একটি পিভটের চারপাশে উপরের ব্লেডটি ঘোরান, যা প্রয়োজনীয় কাটিয়া শক্তি কমিয়ে দেয় এবং ফ্রেমটিকে সরল করে। এগুলি হালকা এবং আরও কমপ্যাক্ট, এবং এগুলি 0.5 মিমি থেকে মোটামুটি 8-10 মিমি হালকা ইস্পাত পর্যন্ত খুব ভাল কাজ করে - সাধারণ তৈরিতে সবচেয়ে সাধারণ শিয়ারিং পরিসীমা।
একটি কার্যকর নিয়ম: যদি আপনার বেশিরভাগ কাজ 8 মিলিমিটারের নিচে হয়, একটি সুইং-বিম মেশিন সাধারণত দাম, গতি এবং ওয়ার্কশপের পদচিহ্নের সর্বোত্তম ভারসাম্য প্রদান করে। আপনি যদি নিয়মিতভাবে 10 মিমি এবং তার উপরে কাটান, তবে শক্ত গেটের নকশাটি এর উচ্চ মূলধন ব্যয়কে ন্যায়সঙ্গত করে।
ছয়টি নির্দিষ্টকরণ যা মেশিনের কার্যক্ষমতা নির্ধারণ করে
একটি ব্রোশার অনেক সংখ্যার তালিকা করে। তাদের মধ্যে ছয়টি আপনাকে বলে যে শিয়ারটি আপনার কাটা কাজের সাথে খাপ খায় কিনা।
| স্পেসিফিকেশন | সাধারণ পরিসীমা | উৎপাদন প্রভাব |
|---|---|---|
| সর্বোচ্চ কাটিয়া বেধ | 4-25 মিমি (হালকা ইস্পাত) | ফ্রেমের আকার, পাম্পের শক্তি এবং ব্লেডের ফাঁক পরিসীমা নির্ধারণ করে |
| কাটিং দৈর্ঘ্য | 2,500-6,000 মিমি | আপনি এক পাসে প্রক্রিয়া করতে পারেন এমন বৃহত্তম শীট সংজ্ঞায়িত করে |
| ব্যাক গেজ স্ট্রোক এবং নির্ভুলতা | 500-800 মিমি; ±0.05–0.1 মিমি | ব্যাচ জুড়ে মাত্রা পুনরাবৃত্তিযোগ্যতা নিয়ন্ত্রণ করে |
| রেক কোণ | 0.5°–2.5° | নিম্ন রেক অংশ বিকৃতি হ্রাস; উচ্চ রেক মোটা প্লেট কাটা |
| ব্লেড ক্লিয়ারেন্স সমন্বয় | সিএনসি-স্বয়ংক্রিয় (প্লেট বেধের প্রায় 5-10%) | প্রান্তের গুণমান উন্নত করে এবং ব্লেডের পরিষেবা জীবন প্রসারিত করে |
| কাটিং গতি | প্রতি মিনিটে 6-18 স্ট্রোক | ব্যাচ কাটিং লাইনের গতি সেট করে |
সম্পর্ক সংখ্যার চেয়ে বেশি গুরুত্বপূর্ণ। কাটিং বেধ ফ্রেম এবং জলবাহী খরচ চালায়. রেক অ্যাঙ্গেল এবং ব্লেড ক্লিয়ারেন্স হল দুটি সেটিংস যা একটি গড় কাটাকে একটি পরিষ্কারে পরিণত করে। ব্যাক-গেজ নির্ভুলতা সিদ্ধান্ত নেয় যে সমাপ্ত অংশগুলি দীর্ঘ ব্যাচের মধ্যে আলাদা হয়ে যায় কিনা। শক্তি, জ্যামিতি, পজিশনিং - এই তিনটি জোড়ায় ভালো স্কোর করে এমন একটি যন্ত্র যা পনের বছরের মধ্যেও মেঝেতে থাকবে।
অভিজ্ঞ ক্রেতারা সাইন করার আগে কি চেক করেন
একটি মেশিন একটি শোরুমে বিশ্বাসযোগ্য দেখতে পারে এবং দুই-শিফট অপারেশনের ছয় সপ্তাহ পরেও হতাশ হতে পারে। অভিজ্ঞ ক্রেতারা পেইন্টের অতীত দেখেন এবং চারটি ক্ষেত্র পরীক্ষা করেন।
- ফ্রেমের অনমনীয়তা। ফলকটি কাটার দৈর্ঘ্য জুড়ে বল প্রয়োগ করার সাথে সাথে ফ্রেমটি বিচ্যুত হয়। মোটা সাইড প্লেট এবং সঠিক স্ট্রেস রিলিফ সহ একটি ঢালাই করা ফ্রেম বিচ্যুতিকে যথেষ্ট কম রাখে যাতে ব্লেডটি বিছানার সমান্তরালে থাকে। একটি হালকা ফ্রেম দুর্বল সমান্তরালতা এবং অকাল ব্লেড পরিধান হিসাবে দেখায়।
- হাইড্রোলিক উপাদান এবং কুলিং. পাম্প, ভালভ এবং সিলিন্ডার সীল মেশিনের পেশী সংজ্ঞায়িত করে। ক্রমাগত অপারেশন জন্য, জলবাহী তেল কুলিং ঐচ্ছিক নয়; গরম তেল কাটার আচরণ পরিবর্তন করে এবং সীল পরিধানকে ত্বরান্বিত করে।
- সিএনসি কন্ট্রোলার এবং প্রোগ্রামিং। নিয়ন্ত্রণ উপাদান প্রোগ্রাম সঞ্চয় করা উচিত এবং তাদের কল করা সহজ করা উচিত. একটি ব্যবহারিক পরীক্ষা: অপারেটর একটি ম্যানুয়াল খোলা ছাড়া একটি নতুন ব্যাচ সেট আপ করতে পারেন?
- ফলক উপাদান এবং ফলক ফাঁক প্রক্রিয়া. ব্লেড ইস্পাত গুণমান নাকাল অন্তরে দেখায়. একটি CNC ব্লেড-গ্যাপ অ্যাডজাস্টমেন্ট প্লেটের বেধের সঠিক শতাংশে ক্লিয়ারেন্স রাখে, যা বুর গঠন এবং প্রান্তের মানের উপর সবচেয়ে সরাসরি প্রভাব ফেলে।
পজিশনিং, অ্যাডজাস্টমেন্ট এবং কনফার্মেশন কাটের মধ্যে কয়েক মিনিট সময় নেয়। একটি স্বয়ংক্রিয় হাইড্রোলিক শিয়ারে, তারা সেকেন্ড সময় নেয় — এবং সেখান থেকেই উত্পাদনশীলতা লাভ আসে।
নিরাপত্তা এবং সমর্থন তালিকা সম্পূর্ণ করুন. সিই-সম্মত পাহারা, হালকা পর্দা, একটি জরুরি স্টপ সিস্টেম, এবং প্রশিক্ষিত প্রযুক্তিবিদদের দ্বারা কমিশনিং আনুষাঙ্গিক নয়। একটি শিয়ারিং মেশিন একটি সেকেন্ডের মধ্যে পুরু ইস্পাত কেটে ফেলার জন্য যথেষ্ট শক্তি তৈরি করে; এটি উত্পাদন মেঝে হিসাবে ইনস্টলেশনের দিন একই সম্মান প্রাপ্য।
যেখানে স্বয়ংক্রিয় শিয়ারিং দ্রুততম অর্থ প্রদান করে
যে দোকানগুলি একই উপাদান পরিবারকে বারবার ব্যাচে কেটে দেয় সেগুলিতে পেব্যাক সবচেয়ে দ্রুত। ইন যন্ত্রপাতি নির্মাণ , উদাহরণস্বরূপ, একটি শিয়ার বাঁকানো, ঢালাই এবং ফিনিশিং স্টেশনগুলিতে ফাঁকা ফিড করে; যখন একটি ফাঁকা ভুল হয়, প্রতিটি ডাউনস্ট্রিম স্টেশন ত্রুটির জন্য অর্থ প্রদান করে। স্বয়ংক্রিয় অবস্থান সেই ত্রুটির সবচেয়ে সাধারণ উৎসকে সরিয়ে দেয় — ব্যাচের মধ্যে ম্যানুয়াল সেটআপ।
একই যুক্তি মেটালার্জিকাল প্ল্যান্ট এবং এভিয়েশন শিট-মেটাল বিভাগে প্রযোজ্য, যেখানে প্রান্তের গুণমান এবং মাত্রিক সামঞ্জস্য সুস্পষ্ট প্রয়োজনীয়তা। হালকা শিল্পে - শেল্ভিং, প্যানেল, ঘের - প্রতি শিফটে আউটপুট হিসাবে সুবিধা প্রদর্শিত হয়।
যদি স্বয়ংক্রিয় পজিশনিং প্রতি কাটে 15 থেকে 20 সেকেন্ড সাশ্রয় করে, তাহলে একটি লাইন প্রতিদিন 200টি ফাঁকা কাটা অপারেটরের সময় এক ঘন্টারও বেশি পুনরুদ্ধার করে। দুই শিফটে, এটি প্রতিদিন অতিরিক্ত ক্ষমতা।
উপাদান সঞ্চয় হিসাবে প্রদর্শিত. উপাদানের পুরুত্বের জন্য সঠিকভাবে সেট করা একটি ব্লেডের ফাঁক একটি বুর-মুক্ত প্রান্ত তৈরি করে, যার অর্থ কম গ্রাইন্ডিং পাস, কম স্ক্র্যাপ করা অংশ এবং একটি ব্লেড যা দীর্ঘক্ষণ ধারালো থাকে। এই সঞ্চয়গুলি শ্রমের সঞ্চয়ের চেয়ে ছোট, কিন্তু মেশিনের প্রতিটি কাটাতে সেগুলি জমা হয়।
দীর্ঘ দৌড়ের জন্য একটি স্বয়ংক্রিয় শিয়ার সঠিক রাখা
একটি স্বয়ংক্রিয় জলবাহী শিয়ার একটি রক্ষণাবেক্ষণ-মুক্ত মেশিন নয়; এটি একটি মেশিন যার রক্ষণাবেক্ষণ সময়সূচী করা সহজ। তিনটি অভ্যাস বিনিয়োগকে রক্ষা করে।
- যখনই আপনি উপাদান বেধ পরিবর্তন ব্লেড ফাঁক পরীক্ষা করুন. সঠিক ক্লিয়ারেন্স প্লেটের পুরুত্বের প্রায় 5 থেকে 10 শতাংশ; খুব বড় একটি ফাঁক একটি ঘূর্ণিত প্রান্ত এবং ভারী burrs উত্পাদন করে.
- হাইড্রোলিক তেল সঠিক মাত্রা, তাপমাত্রা এবং পরিচ্ছন্নতায় রাখুন। দূষিত তেল হল ধীর মরীচি চলাচল এবং অসামঞ্জস্যপূর্ণ কাটিয়া শক্তির সবচেয়ে সাধারণ কারণ।
- নিয়মিত বিরতিতে ব্যাক গেজ ক্যালিব্রেট করুন। এমনকি একটি ছোট ড্রিফট একটি ±0.1 মিমি স্পেসিফিকেশনকে একটি রিওয়ার্ক জেনারেটরে পরিণত করে।
ব্লেডটি কাটার পরিবর্তে কাঁদে, প্রান্তটি গড়িয়ে যায় এবং শব্দের মাত্রা বেড়ে যায়। অপরিশোধিত বাম, ব্লেড মাইক্রো-চিপ তৈরি করে এবং গ্যাপ মেকানিজম অসমভাবে পরিধান করে।
এবং একটি নিয়ম কখনও পরিবর্তিত হয় না: কাটা অঞ্চল থেকে হাত পরিষ্কার রাখুন। অপারেটর মেশিন চক্রের অংশ নয় - এটি অটোমেশনের সম্পূর্ণ বিন্দু।
এমনকি একটি ছোট জলবাহী শিয়ারও কয়েক ডজন টন কাটিং ফোর্স তৈরি করে। হালকা পর্দা, দুই হাত নিয়ন্ত্রণ, এবং যান্ত্রিক গার্ড এক কারণে ইনস্টল করা হয়: তারা মরীচি তুলনায় দ্রুত জিনিস শুধুমাত্র.
আপনার মেঝে ফিট করে এমন সিদ্ধান্ত নেওয়া
একটি স্বয়ংক্রিয় হাইড্রোলিক শিয়ারিং মেশিন তার স্থান অর্জন করে যখন থ্রুপুট, পুনরাবৃত্তিযোগ্যতা এবং অপারেটরের স্বাধীনতা সবচেয়ে ছোট সম্ভাব্য ক্রয় মূল্যের চেয়ে বেশি গুরুত্বপূর্ণ। লেআউট দিয়ে শুরু করুন — মাঝারি শীটের জন্য সুইং বিম, ভারী প্লেটের জন্য গেট শিয়ার। আপনি আসলে যে উপাদানের পরিসর প্রক্রিয়া করেন তার বিপরীতে ছয়টি বৈশিষ্ট্য যাচাই করুন। ফ্রেম, হাইড্রলিক্স, কন্ট্রোলার এবং ব্লেড মেকানিজম চেক করুন একই যত্নে আপনি প্রেস ব্রেক বা লেজার কাটার দেবেন। এবং নিরাপত্তাকে মেশিন ডিজাইনের অংশ হিসাবে বিবেচনা করুন, খরচের অ্যাড-অন নয়।
যদি আপনার দোকানে প্রতিদিন কয়েক ডজনের বেশি ফাঁকা জায়গা কাটে এবং একই অংশের পরিবারের পুনরাবৃত্তি হয়, তাহলে অটোমেশন কোনো বিলাসিতা নয়। একটি সম্পূর্ণ ব্যাচ জুড়ে সহনশীলতা ধরে রাখে এমন মেশিনটি বেছে নিন — মেশিনের খরচের পার্থক্য প্রায়শই ব্লেডের লাইফ এবং স্ক্র্যাপ করা অংশগুলি প্রথম বছরের মধ্যে পরিশোধ করা হয়।
সম্পর্কিত পণ্য
-
 +86-13813747229
-
 [email protected]
-
 নং 22 হাইফাং এভিনিউ, চেংডং টাউন, হাইআন সিটি, জিয়াংসু প্রদেশ, চীন।
কপিরাইট © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. সর্বস্বত্ব সংরক্ষিত।
